

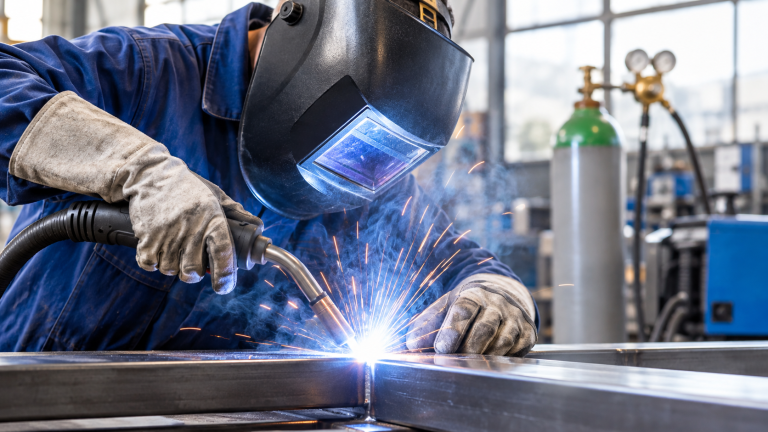
Zwei Schweißer, derselbe Stahl, dieselbe Anlage, und trotzdem zeigt die Naht des einen ein glattes, gleichmäßiges Bild, während die des anderen Poren aufweist und nachgeschliffen werden muss. Häufig liegt der Unterschied nicht in der Handführung, sondern im Gas. Das Schutzgas schirmt das Schmelzbad gegen Sauerstoff, Stickstoff und Feuchtigkeit aus der Umgebungsluft ab. Gleichzeitig beeinflusst es Lichtbogen, Einbrand und Spritzerbildung. In Schlossereien und Metallbaubetrieben, in denen Treppen, Geländer, Tore und Stahlkonstruktionen aus ganz unterschiedlichen Werkstoffen entstehen, lohnt sich deshalb ein genauer Blick darauf, welches Gas zu welchem Material passt.
- Was das Schutzgas im Lichtbogen leistet
- Unlegierter und niedriglegierter Stahl: Mischgas statt reines CO2
- Edelstahl und Aluminium: Hier gelten andere Regeln
- Praxis: Durchfluss, Zugluft und Wurzelschutz
- Die Gasauswahl im Betrieb systematisch prüfen
- Fazit: Das richtige Schutzgas sorgt für hochwertige Schweißnähte
- FAQ: Die wichtigsten Fragen zur Auswahl des Schutzgases
Was das Schutzgas im Lichtbogen leistet
Beim Metall-Schutzgasschweißen brennt der Lichtbogen zwischen Drahtelektrode und Werkstück. Ohne Gasglocke würde die Schmelze mit dem Luftsauerstoff reagieren. Die Folgen wären Oxide, Poren und eine spröde Naht. Das Gas verdrängt die Luft, übernimmt aber weitere Aufgaben. Es bestimmt, wie stabil der Lichtbogen brennt, wie tief der Einbrand ausfällt und wie der Werkstoff im Schweißbad fließt.
Grundsätzlich lassen sich zwei Gruppen unterscheiden. Inertgase wie Argon und Helium reagieren nicht mit der Schmelze. Aktivgase wie Kohlendioxid oder Sauerstoff greifen dagegen bewusst in die Metallurgie ein, stabilisieren den Lichtbogen und verändern die Tropfenablösung. Daraus leiten sich die Verfahrensnamen MIG (Metall-Inertgasschweißen) und MAG (Metall-Aktivgasschweißen) ab. Die Einteilung der Gase und Gemische für das Lichtbogenschweißen regelt die Norm DIN EN ISO 14175. Sie kennt Gruppen wie I für inerte Gase, M für Mischgase mit aktiven Anteilen, C für reines Kohlendioxid und R für wasserstoffhaltige, reduzierend wirkende Gemische.
Gase spielen im Metallbau nicht nur beim klassischen Fügen eine Rolle. Wie sie auch in der additiven Fertigung von Metallbauteilen eingesetzt werden, lässt sich auf dieser Website nachlesen. In der Werkstatt bleibt für den Alltag aber die Frage entscheidend, welches Gemisch für das jeweilige Schweißverfahren und den jeweiligen Werkstoff geeignet ist.
Unlegierter und niedriglegierter Stahl: Mischgas statt reines CO2
Für Baustahl, wie er bei Geländern, Rahmen und Tragwerken üblich ist, kommen beim MAG-Schweißen meist Gemische aus Argon und Kohlendioxid zum Einsatz. Gängig sind die Gruppen M20 und M21. Nach DIN EN ISO 14175 enthalten sie etwa 5 bis 15 beziehungsweise 15 bis 25 Prozent CO2, der Rest ist Argon. Ein weit verbreitetes Gemisch mit rund 18 Prozent CO2 sorgt für einen ruhigen Lichtbogen, wenig Spritzer und ein gleichmäßiges Nahtbild.
Reines CO2 (Gruppe C1) ist in der Anschaffung günstiger und erzeugt einen tiefen Einbrand. Der Lichtbogen wird dadurch aber unruhiger, es entstehen mehr Spritzer, und der Aufwand für das Nachbearbeiten steigt. Bei sichtbaren Bauteilen, die später beschichtet oder feuerverzinkt werden, relativiert sich der Preisvorteil deshalb schnell.
Auch die Materialstärke spielt eine Rolle. Bei dünnen Blechen hilft ein höherer Argonanteil, ein Durchbrennen zu vermeiden. Dickere Querschnitte profitieren dagegen von einem höheren CO2-Anteil, weil der Einbrand tiefer reicht und die Flanken sicherer erfasst werden.
Edelstahl und Aluminium: Hier gelten andere Regeln
Bei nichtrostenden Stählen sollte der Kohlenstoffeintrag in die Naht gering bleiben, da er die Korrosionsbeständigkeit mindern kann. Für das MAG-Schweißen von Chrom-Nickel-Stählen werden deshalb Gemische mit niedrigem Aktivgasanteil verwendet, etwa Argon mit 0,5 bis 5 Prozent CO2 (Gruppe M12). Beim WIG-Schweißen gilt für Edelstahl reines Argon als Standard. Bei austenitischen Stählen kann ein Wasserstoffzusatz (Gruppe R1) die Schweißgeschwindigkeit erhöhen und das Nahtbild verbessern. Für ferritische, martensitische und Duplexstähle ist diese Variante dagegen nicht geeignet, weil Wasserstoff dort Rissbildung begünstigen kann.
Aluminium verlangt ein gänzlich anderes Vorgehen. Aktivgase scheiden aus, beim MIG-Schweißen kommt in der Regel reines Argon zum Einsatz. Bei dicken Querschnitten erhöhen Argon-Helium-Gemische (Gruppe I3) den Wärmeeintrag, was bei einem Werkstoff mit hoher Wärmeleitfähigkeit sinnvoll ist. Eine Besonderheit ist die Oxidschicht. Aluminiumoxid schmilzt erst bei etwa 2.050 °C, das Grundmaterial bereits bei rund 660 °C. Das Gas allein löst dieses Problem nicht, die Oberfläche muss vor dem Schweißen mechanisch gereinigt werden. Beim WIG-Schweißen mit Wechselstrom bricht der Lichtbogen die Oxidschicht zusätzlich auf.
Praxis: Durchfluss, Zugluft und Wurzelschutz
Auch das passende Gas nützt wenig, wenn seine Schutzwirkung in der Praxis verloren geht. Als Richtwert werden beim MAG-Schweißen häufig 10 bis 15 Liter pro Minute genannt, abhängig von Düsendurchmesser und Stromstärke. Zu wenig Gas lässt Luft ans Schmelzbad. Zu viel erzeugt Verwirbelungen, die denselben Effekt haben.
Zugluft in offenen Werkhallen oder auf Montagebaustellen stört die Gasglocke schon bei leichtem Wind. Windschutz gehört deshalb zur Arbeitsvorbereitung. Verschmutzte Gasdüsen, undichte Schlauchverbindungen und poröse Schläuche zählen zu den häufigsten Ursachen für Porenbildung und lassen sich mit einer regelmäßigen Sichtprüfung vermeiden.
Ein eigenes Thema ist der Wurzelschutz. Bei Rohren und Hohlprofilen aus Edelstahl oxidiert die Nahtrückseite, wenn sie ungeschützt bleibt. Es entstehen Anlauffarben, und die Korrosionsbeständigkeit sinkt. Formiergas aus Stickstoff mit Wasserstoffanteil oder reines Argon auf der Rückseite verhindert das.
Die Gasauswahl im Betrieb systematisch prüfen
Wer regelmäßig mit wechselnden Werkstoffen arbeitet, spart Zeit und Material, wenn die Gasauswahl nicht dem Zufall überlassen bleibt. Fünf Kriterien haben sich als Raster bewährt:
- Werkstoff und Legierung des Bauteils
- Blechdicke und Nahtform
- Schweißverfahren (MAG, MIG oder WIG)
- Anforderungen an Nahtbild, Oberfläche und spätere Beschichtung
- Vorgaben des Herstellers von Draht oder Zusatzwerkstoff
Eine kurze Übersicht am Schweißplatz, die jedem Werkstoff das passende Gas und den Durchflussbereich zuordnet, verhindert Verwechslungen, vor allem wenn mehrere Gasflaschen im Betrieb stehen. Bei neuen Werkstoffen oder ungewohnten Blechdicken lohnen Probenähte, deren Ergebnis zusammen mit dem verwendeten Gemisch dokumentiert wird. So entsteht über die Zeit eine betriebseigene Wissensbasis, die Einarbeitungszeiten verkürzt und Nacharbeit reduziert. Wer zusätzlich die Dichtheit der Gasführung und den Zustand der Düsen in feste Prüfintervalle aufnimmt, beseitigt die häufigsten Fehlerquellen, bevor sie an der Naht sichtbar werden.
Fazit: Das richtige Schutzgas sorgt für hochwertige Schweißnähte
Die Wahl des Schutzgases beeinflusst maßgeblich die Qualität, Stabilität und Optik einer Schweißnaht. Während Argon-CO2-Gemische für unlegierte und niedriglegierte Stähle häufig die passende Lösung sind, benötigen Edelstahl und Aluminium andere Gaszusammensetzungen. Neben dem Werkstoff entscheiden auch Materialstärke, Schweißverfahren und Anforderungen an die spätere Oberfläche über die Auswahl. Ebenso wichtig sind ein korrekt eingestellter Gasdurchfluss, eine intakte Gasführung und ausreichender Schutz vor Zugluft. Metallbaubetriebe profitieren deshalb von einer systematischen Gasauswahl und dokumentierten Erfahrungswerten. So lassen sich Schweißfehler, unnötige Nacharbeit und Materialverluste reduzieren.
FAQ: Die wichtigsten Fragen zur Auswahl des Schutzgases
Welches Schutzgas eignet sich für das MAG-Schweißen von Baustahl?
Für unlegierte und niedriglegierte Stähle werden meist Argon-CO2-Gemische der Gruppen M20 oder M21 verwendet. Ein CO2-Anteil von etwa 18 Prozent bietet einen guten Kompromiss aus Lichtbogenstabilität, geringerer Spritzerbildung und ausreichendem Einbrand.
Warum sollte beim Schweißen nicht immer reines CO2 verwendet werden?
Reines CO2 ist zwar vergleichsweise günstig und ermöglicht einen tiefen Einbrand, führt aber häufig zu einem unruhigeren Lichtbogen und mehr Schweißspritzern. Dadurch steigt der Aufwand für die Nachbearbeitung, was den Preisvorteil insbesondere bei sichtbaren Bauteilen reduzieren kann.
Welches Schutzgas wird zum Schweißen von Edelstahl benötigt?
Beim MAG-Schweißen von Chrom-Nickel-Stählen kommen überwiegend Argon-Gemische mit einem geringen CO2-Anteil von etwa 0,5 bis 5 Prozent zum Einsatz. Beim WIG-Schweißen ist reines Argon üblich. Welches Gemisch geeignet ist, hängt auch von der jeweiligen Edelstahlart ab.
Warum wird Aluminium mit reinem Argon geschweißt?
Aluminium reagiert empfindlich auf Aktivgase. Deshalb wird beim MIG-Schweißen in der Regel reines Argon verwendet. Bei dickeren Werkstücken können Argon-Helium-Gemische sinnvoll sein, da Helium den Wärmeeintrag erhöht. Vor dem Schweißen muss außerdem die Oxidschicht mechanisch entfernt werden.


