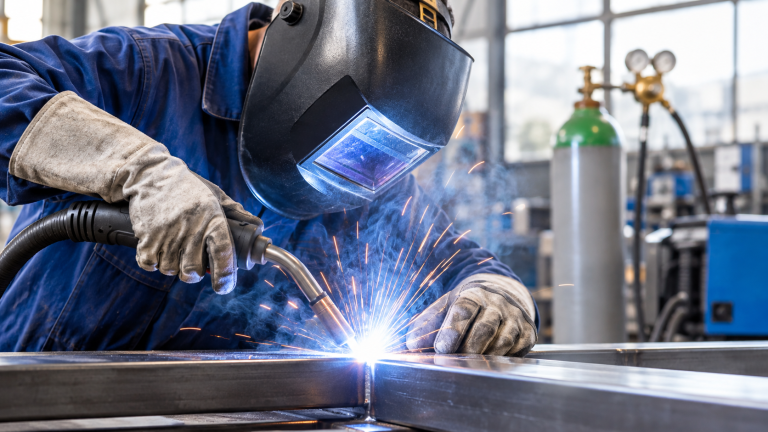
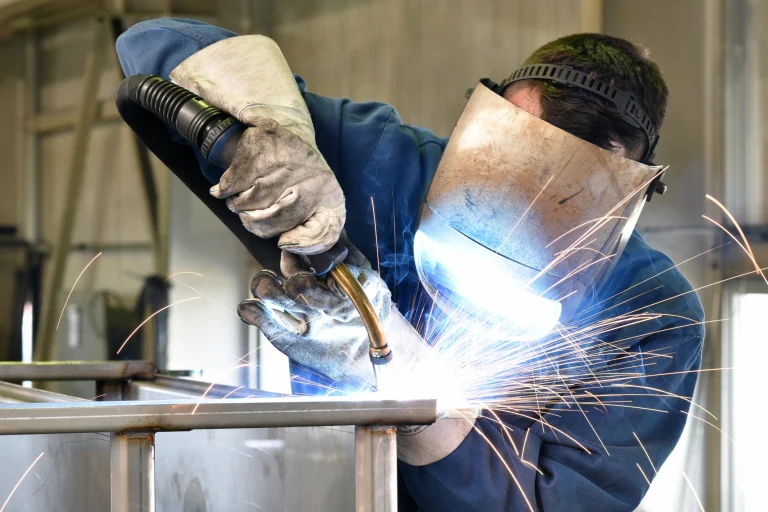
Eine Treppe, ein Maschinenrahmen, ein Schutzkasten für eine Förderanlage: Was auf der Zeichnung wie ein Einzelteil aussieht, besteht in Wirklichkeit aus Dutzenden Arbeitsschritten. Zuschneiden, Kanten, Schweißen, Richten, Oberflächenbehandlung und Montage greifen ineinander, und nur selten liegt das alles unter einem Dach. Deshalb arbeiten Schlossereien auch regelmäßig mit Maschinenbauern, Zulieferern und Fertigungspartnern zusammen. Das schafft Kapazitäten, bringt aber Schnittstellen mit sich, an denen Fehler entstehen.
- Wann Betriebe Fertigungsschritte auslagern
- Welche Unterlagen für die Fremdfertigung nötig sind
- Stückzahl, Liefertermin, Verpackungswünsche
- Qualitätsnachweise und Prüfkriterien
- Schnittstellen und Terminpläne
- Fazit: Lohnfertigung im Metallbau richtig koordinieren
- FAQ: Häufige Fragen zur Lohnfertigung im Metallbau
Wann Betriebe Fertigungsschritte auslagern
Kaum ein Metallbetrieb macht jeden Fertigungsschritt selbst. Ein Laserschneidsystem, eine große Abkantpresse oder eine mehrachsige CNC-Bearbeitung kosten schnell einen sechsstelligen Betrag, rechnen sich nur bei entsprechender Auslastung, und ist die nicht da, ist der Zukauf einzelner Schritte oft wirtschaftlicher als die eigene Anschaffung.
Typische Auslöser zur Auslagerung sind Auftragsspitzen, Serienteile mit gleichbleibendem Bedarf und Arbeitsgänge, für die Maschinen oder Zertifizierungen fehlen. Gerade bei wiederkehrenden Teilen schwören viele Betriebe auf Lohnfertigung im Maschinenbau, weil sie keine Kapazitäten und Maschinenpark für jeden Auftrag vorhalten müssen. Der Auftraggeber gibt Zeichnung und Spezifikation, der Fertiger liefert Teile oder Baugruppen nach diesen Vorgaben. Das Material kommt je nach Vereinbarung entweder vom Auftraggeber oder wird vom Fertiger beschafft.
Die Grenze verläuft da, wo Know-how im Haus bleiben soll oder wo die Abstimmung länger dauert als die Fertigung selbst. Einzelstücke mit häufigen Änderungen bleiben meist in der eigenen Werkstatt. Wiederholbare Teile mit stabilen Zeichnungsstand dagegen sind gut für externe Partner zu haben. Auch die Losgröße spielt eine Rolle: Bei Stückzahlen ab etwa 50 bis 100 Teilen lohnen sich Rüstzeiten, Vorrichtungen und Programmierung beim Fertiger deutlich besser als bei Einzelteilen.
Welche Unterlagen für die Fremdfertigung nötig sind
Ein Fertigungsauftrag steht und fällt mit den Unterlagen. Fehlen solche Angaben, gibt es Rückfragen, und im ungünstigsten Fall werden Teile nach einer unterstellten Ausführung gefertigt, die der Auftraggeber so nie gemeint hat. Eine vollständige Anfrage enthält in der Regel:
- eine Fertigungszeichnung mit Maßen, Toleranzen, eindeutigem Zeichnungsstand
- ein 3D-Modell, häufig als STEP-Datei, zur Programmierung der Maschinen
- eine Stückliste mit Werkstoffangaben, z.B. S235JR oder S355J2 für Baustahl, 1.4301 für Edelstahl
- Angaben zu Schweißnähten (Nahtart, Nahtdicke, Bewertungsgruppe)
- Angaben zur Oberfläche (Beizen, Pulverbeschichten, Feuerverzinken)
Stückzahl, Liefertermin, Verpackungswünsche
Auf die Toleranzen sollte besondere Aufmerksamkeit gelegt werden. Ist an einem Maß keine Einzeltoleranz eingetragen, gelten Allgemeintoleranzen. Für spanende Teile und Blechteile ist das ISO 2768 mit den Klassen f, m, c und v, für Schweißkonstruktionen gilt ISO 13920. Wer Schweißbaugruppen vergibt, sollte die Toleranzklasse ausdrücklich angeben, denn zwischen den Klassen liegen große Unterschiede in der zulässigen Abweichung. Die Funktion des Bauteils gehört ebenfalls in die Anfrage. Ein Fertiger, der von seinem Fach etwas versteht, wird schon bei der Bearbeitung wissen, dass eine Fläche später Dichtfläche wird oder eine Bohrung ein Lager aufnimmt. Er wird dann Reihenfolge und Spannlage so wählen, dass er den Anforderungen gerecht wird und man schon frühzeitig in der Zeichnung auf Schwierigkeiten hinweist.
Qualitätsnachweise und Prüfkriterien
Wer Teile zukauft, muss sich Nachweise geben lassen, dass sie seinen Vorschriften entsprechen. Im Werkstoff gibt uns das Abnahmeprüfzeugnis 3.1 nach DIN EN 10204 die Bestätigung des Herstellers über chemische Zusammensetzung und mechanische Kennwerte. Es ist der verarbeiteten Charge zugeordnet und damit die Grundlage der Rückverfolgbarkeit.
Für das Schweißen legt die Normenreihe ISO 3834 Qualitätsanforderungen an das Schmelzschweißen fest. Dazu gehören Schweißer, die nach ISO 9606-1 geprüft sind und Schweißanweisungen, die auf einer Verfahrensprüfung nach ISO 15614-1 beruhen. Tragende Stahlbauteile fallen außerdem unter DIN EN 1090. Die Norm differenziert in den Ausführungsklassen EXC1 bis EXC4 und erfordert eine werkseigene Produktionskontrolle und ist Voraussetzung für die CE-Kennzeichnung dieser Bauteile.
Als erster Bestandteil der Prüfung ist die Sichtprüfung der Schweißnähte nach ISO 17637 zu nennen. Je nach Bewertungsgruppe wird hier ergänzt durch Eindringprüfung, Magnetpulverprüfung oder Ultraschall. Maßkontrollen erfolgen mit Messschieber, Lehren oder Koordinatenmessmaschine, die Ergebnisse werden im Messprotokoll ausgewiesen. Bei Serien hat sich die Erstmusterprüfung bewährt: das erste Teil muss vollständig vermessen werden und wird vom Auftraggeber genehmigt, bevor die Serie gefertigt wird. Für laufende Lieferungen wird häufig eine Stichprobenprüfung mit festem Umfang pro Los vereinbart, auch diese ist im Auftrag ausgewiesen.
Bei Reklamationen zählt die Dokumentation. Mit Messprotokollen und Zeugnissen pro Los lässt sich eine betroffene Lieferung schnell eingrenzen, ab Ausführungsklasse EXC2 nach DIN EN 1090 wird diese Rückverfolgbarkeit ohnehin gefordert.
Schnittstellen und Terminpläne
Die meisten Probleme entstehen nicht an der Maschine, sondern bei der Übergabe. Ändert sich die Zeichnung nach der Bestellung, so arbeitet der Fertiger womöglich mit dem veralteten Stand. Ein fester Zeichnungsstand mit Revisionsnummer und eine schriftliche Freigabe bewirken das Gegenteil.
Schweißen bringt Wärme ins Bauteil, und Wärme bringt Verzug. Fertigungsreihenfolge, Spannvorrichtungen und eventuell Richtarbeiten gehören daher in die Planung, bevor Beschichtung oder Verzinkung erfolgen. Wird ein Teil nach dem Verzinken noch geschweißt oder bearbeitet, dann ist an dieser Stelle der Korrosionsschutz verloren. Die Reihenfolge der Arbeitsgänge entscheidet also auch etwas über die Qualität. Externe Oberflächenbehandler haben eigene Durchlaufzeiten, die im Terminplan eigene Puffer brauchen, ebenso wie der Transport zwischen den Standorten.
Auch die Montage am Ende verdient eine Absprache. Sollen Baugruppen vormontiert, mit Anbauteilen bestückt oder passgenau für den Einbau vor Ort geliefert werden, dann muss das vor dem Start feststehen. Beschriftung, Verpackung und Transportsicherung verhindern, dass Teile auf dem Weg beschädigt werden und Nacharbeit entsteht.
Wer Fertigungsschritte vergeben will, kann die Zusammenarbeit mit wenigen Festlegungen absichern: Zeichnungsstand einfrieren, Toleranzklassen und Prüfumfang schriftlich fixieren, ein Erstmuster freigeben und die Zeiten für Transport und Oberflächenbehandlung in den Plan aufnehmen. Dann ist die Baugruppe, die in der Werkstatt ankommt, genau die, die auf der Zeichnung stand.
Fazit: Lohnfertigung im Metallbau richtig koordinieren
Die Auslagerung einzelner Fertigungsschritte bietet Schlossereien und Metallbaubetrieben die Möglichkeit, Kapazitäten flexibel zu nutzen und auf kostspielige Maschineninvestitionen zu verzichten. Damit die Zusammenarbeit mit externen Fertigungspartnern reibungslos funktioniert, müssen technische Vorgaben, Qualitätsanforderungen und Zuständigkeiten eindeutig geregelt sein. Vollständige Fertigungsunterlagen, festgelegte Toleranzen und nachvollziehbare Prüfnachweise schaffen eine verlässliche Grundlage. Ebenso wichtig sind eine abgestimmte Fertigungsreihenfolge und realistische Terminpläne. Wer diese Schnittstellen frühzeitig berücksichtigt, reduziert Fehler, vermeidet Nacharbeit und stellt sicher, dass die fertigen Bauteile den Anforderungen entsprechen.
FAQ: Häufige Fragen zur Lohnfertigung im Metallbau
Was versteht man unter Lohnfertigung im Metallbau?
Bei der Lohnfertigung übernimmt ein externer Betrieb einzelne Fertigungsschritte oder die Herstellung kompletter Bauteile und Baugruppen nach den Vorgaben des Auftraggebers. Dazu gehören beispielsweise Laserschneiden, Abkanten, CNC-Bearbeitung, Schweißen oder Oberflächenbehandlungen.
Wann lohnt es sich für Metallbaubetriebe, Fertigungsschritte auszulagern?
Eine Auslagerung kann sinnvoll sein, wenn Maschinenkapazitäten fehlen, Auftragsspitzen bewältigt werden müssen oder sich die Anschaffung eigener Anlagen wirtschaftlich nicht rechnet. Auch bei wiederkehrenden Serienteilen oder speziellen Bearbeitungsverfahren kann ein externer Fertigungspartner Vorteile bieten.
Welche Unterlagen benötigt ein Fertigungspartner für einen Auftrag?
Zu den wichtigsten Unterlagen gehören eine aktuelle Fertigungszeichnung mit Maßen und Toleranzen, ein 3D-Modell, eine Stückliste mit Werkstoffangaben sowie Vorgaben zu Schweißnähten und Oberflächen. Zusätzlich sollten Stückzahlen, Liefertermine und Verpackungsanforderungen festgelegt werden.
Welche Qualitätsnachweise sind bei der Lohnfertigung wichtig?
Je nach Bauteil und Fertigungsverfahren sind unterschiedliche Nachweise erforderlich. Dazu zählen beispielsweise Abnahmeprüfzeugnisse 3.1 nach DIN EN 10204, Schweißerprüfungen nach ISO 9606-1 und Messprotokolle. Bei tragenden Stahlbauteilen können außerdem Anforderungen der DIN EN 1090 gelten.
Warum sind feste Zeichnungsstände bei externen Fertigungsaufträgen wichtig?
Ein eindeutiger Zeichnungsstand verhindert, dass unterschiedliche Versionen einer Fertigungszeichnung verwendet werden. Änderungen sollten mit einer Revisionsnummer versehen und schriftlich freigegeben werden. So lassen sich Fehlproduktionen und unnötige Nacharbeiten vermeiden.